Hergestellt aus PBS (Polybutylensuccinat), vollständig biologisch abbaubar. Eigenschaften: 1. Heimkompostierbar...
MEHR LESEN
Eine Mantel-Kern-Bikomponentenfaser wird vor allem durch drei Zahlen spezifiziert: Mantelschmelzpunkt, Mantel/Kern-Verhältnis und Kernzähigkeit. Das Wort „Bikomponente“ bestätigt lediglich, dass zwei Polymere zu einem Filament gesponnen wurden; Es ist keine Bestätigung dafür, dass sich die Faser bei Ihrer Kalendertemperatur verbindet, die nachfolgende Hitze übersteht oder die Kernfestigkeit nach dem Kardieren beibehält. Bei der üblichen Konstruktion umhüllt eine niedriger schmelzende Hülle – Co-PET, PE oder niedrig schmelzendes Nylon – einen höher schmelzenden Kern wie PET oder Nylon. Die Hülle wird zum Klebstoff; Der Kern trägt die Last. Diese Unterteilung erklärt, warum diese Fasern in der Vliesstoffbindung, im Automobilinnenraum, in der Filterung, in der Hygiene und in Schuhoberteilen vorkommen, wo eine kontrollierte thermische Bindung ein separates Bindemittel ersetzen oder reduzieren kann.
Behandeln Sie einen 110 °C warmen Polyestermantel mit niedrigem Schmelzpunkt und einen 85 °C warmen Nylonmantel mit niedrigem Schmelzpunkt als unterschiedliche Prozessfamilien. Sie haben vielleicht das gleiche Wort „Mantel-Kern“, aber sie haben nicht das gleiche Warmwalzfenster, die gleiche Feuchtigkeitsempfindlichkeit oder die gleichen Anforderungen an die Verarbeitung. Ein Versuch, der in einer Klasse funktioniert, ist kein Beweis dafür, dass die andere skalierbar ist.
Der Wert liegt nicht allein in der Faser. Dies geschieht durch den Ersatz von Bindemittelharz, durch die Schaffung dichter Bindungspunkte bei geringerem Auftrag und dadurch, dass die Bahn weicher bleibt als bei einer stark harzgebundenen Alternative. Ein konzentrischer Kern sorgt für eine gleichmäßige Hüllenabdeckung und eine vorhersehbare Verbindung. Ein exzentrischer Kern kann nach der Wärmebehandlung zu einer Selbstkräuselung führen, was das Volumen erhöht, die Bahnbildung jedoch weniger vorhersehbar macht.
Beim thermischen Verfestigen wird die Bahn über den Schmelzpunkt des Mantels, jedoch unter den Schmelzpunkt des Kerns erhitzt. Durch Druck und Verweilzeit eingestellte Klebefläche; Die Temperatur legt fest, ob die Hülle fließt. Eine 110 °C-Hülle beginnt häufig bei einer Bahnoberflächentemperatur von 125–135 °C, aber das ist ein Ausgangspunkt, keine Garantie. Liniengeschwindigkeit, Walzenspaltdruck, Faser-Denier und Bahndichte können das nutzbare Fenster um 10 °C oder mehr verschieben.
Eine breitere Produktansicht finden Sie unter Mantel-Kern-Garnsortiment und vergleichen Sie konzentrische, exzentrische und niedrig schmelzende Bindemitteloptionen, bevor Sie eine Spezifikation festlegen.
Eine Einkaufsspezifikation sollte sich wie ein Prozessfenster lesen, nicht wie eine Katalogzeile. Korrigieren Sie diese Punkte vor dem ersten Versuch: Polymerpaar und Schmelzpeak durch DSC; Mantel/Kern-Verhältnis nach Querschnitt; Denier pro Filament und Gesamtdenier; Zähigkeit und Bruchdehnung; Crimpen und Finishen; Heißluft- und Kochschrumpfung; Farbmethode; und Chargenrückverfolgbarkeit. Wenn die Faser für ein medizinisches oder hygienisches Gewebe bestimmt ist, sollten Sie die Endchemie und extrahierbare Stoffe in die Diskussion einbeziehen.
Überprüfen Sie für einen Mantel-Kern-Polyestertyp mit niedrigem Schmelzpunkt bei 110 °C die Querschnittsdaten und Verklebungsempfehlungen des Lieferanten anhand Ihres Kalenders oder der Ofenbedingungen.
 Mantel-Kern-Polyestergarn mit niedriger Schmelztemperatur, 110 °C Bikomponentengarn mit 110°C schmelzendem Mantel und Polyesterkern zur thermischen Bindung; Überprüfen Sie Querschnitts- und Bindungsdaten anhand Ihrer Prozessbedingungen. Produkt anzeigen →
Die folgende Tabelle ist ein Ausgangspunkt für die Materialauswahl und kein Ersatz für einen Testversuch.
| Bau | Typischer Mantel/Kern | Beste Passform | Hauptrisiko bei falscher Angabe |
|---|---|---|---|
| PET / niedrigschmelzendes Co-PET, ca. 110 °C Mantel | 30/70 bis 50/50 | Thermische Verklebung von Vliesstoffen, Automobilinnenraum, Filtration | Schwache Bindungen, wenn die Leitungstemperatur niedrig ist; Kernverlust bei zu hohem Mantelverhältnis |
| PE/PET | 40/60 bis 50/50 | Weicher Vliesstoff, Hygiene, Verpackung, Schuhobermaterial | Schmales Warmwalzenfenster; Kleben und Mantelschmieren |
| Niedrig schmelzendes Nylon, Mantel ca. 85 °C | Wie vom Querschnitt vereinbart | Niedertemperaturverklebung von nylonverträglichen Industrietextilien | Feuchtigkeitsaufnahme und Oberflächenverträglichkeit müssen überprüft werden |
Wenn die Anwendung eine niedrigere Aktivierungstemperatur erfordert, wechseln Sie zu der entsprechenden Polymerfamilie mit niedrigem Schmelzpunkt, anstatt einen 110-°C-Typ über sein Fenster hinaus zu drücken.
Das Mantelverhältnis ist ein Kompromiss zwischen Klebstoffvolumen und Kernfestigkeit. Bei gleichem Gesamtdenier lässt eine 30/70-Faser mehr PET-Kern übrig, um die Last zu tragen, benötigt aber eine bessere Wärmeübertragung und weist möglicherweise Schwachstellen auf, wenn die Hülle dünn ist. Eine 50/50-Faser verbindet sich leichter und verleiht bei niedrigem Druck einen weicheren Griff, allerdings sinkt der Kernanteil und die Faser kann auf heißen Rollen klebrig werden.
Die exzentrische Platzierung fügt eine weitere Variable hinzu. Dadurch kann ein nützlicher Crimp erzeugt werden, es bedeutet aber auch, dass die Manteldicke über den Umfang variiert. Käufer, die nur die durchschnittliche Schichtdicke prüfen, können die Freilegung der dünnen Seite übersehen, die sich später als Bindungsschwankung oder Kernfibrillierung zeigt.
Wenn eine niedrigere Aktivierungstemperatur oder Nylonkompatibilität erforderlich ist, können 85 °C-Nylontypen mit niedrigem Schmelzpunkt die Materialoptionen erweitern, sie erfordern jedoch auch Feuchtigkeitskontrolle und eine strengere Oberflächenprüfung.
 Niedrigschmelzendes Nylongarn für hitzeempfindliche Textilien Copolyamid-Bindegarn wird bei hitzeempfindlichen Fasern bei etwa 85 °C aktiviert; Erwägen Sie dies, wenn Nylonkompatibilität bei niedrigeren Temperaturen und Feuchtigkeitskontrolle erforderlich ist. Produkt anzeigen →
Einzelheiten zum Prozess zu thermischen Bindungstypen finden Sie unter thermisch verfestigende Garne mit niedrigem Schmelzpunkt .
Die meisten Fehler äußern sich in Schwankungen der Bindungsstärke, Oberflächendefekten oder unerklärlicher Schrumpfung nach Alterung. Die Ursache ist oft nicht das Polymerpaar, sondern die Lücke zwischen Laborprobe und Produktionslinie: Laborkalenderdruck, Bahndichte und Verweilzeit stimmen selten mit der Anlage überein.
Wenn der Mantel während des Kardierens bricht, liegt der Verdacht auf Verarbeitung, Crimpen oder ein zu aggressives Öffnen vor, anstatt die Temperatur zu erhöhen. Wenn die Bindungen an den Rändern schwach, in der Mitte jedoch stark sind, überprüfen Sie die Parallelität des Walzenspalts und die Schwankung der Bahndichte, bevor Sie die Polymersorte wechseln.
PE/PET-Bikomponententypen kommen häufig dort zum Einsatz, wo es auf Weichheit und niedrige Aktivierungstemperatur ankommt, wie zum Beispiel bei Hygiene-, Verpackungs- und Schuhoberstoffen.
 PE/PET-Zweikomponentengarn für weiche Cool-Touch-Stoffe Dual-Polymer-Filamentgarn sorgt für einen weichen Griff und einen kühlenden Griff für leichte Bekleidung und Industrietextilien; Bestätigen Sie den End-of-Life-Weg getrennt von biologisch abbaubaren Sorten. Produkt anzeigen →
Sie sind nicht mit biologisch abbaubaren Sorten austauschbar; Bestätigen Sie den End-of-Life-Weg separat, wenn dies eine Programmanforderung ist.
Fragen Sie beim Vergleich von Angeboten nach losspezifischen Daten und nicht nach einem generischen TDS. Ein nützliches Angebotspaket umfasst den DSC-Schmelzpeak, das Mantel/Kern-Verhältnis nach Querschnitt, Zähigkeit und Dehnung, Schrumpfung, Kräuselung, Oberflächentyp, Verpackung und ein Rückstellmuster aus der Produktionscharge. Fügen Sie für benutzerdefinierte Farben den Spinnfärbe- oder Färbbarkeitsstatus und die Anforderungen an die Farbechtheit hinzu. Lassen Sie sich bei Lieferungen ins Ausland den Palettenschutz, die Feuchtigkeitsbarriere und die Hafenabwicklung vom Standort des Lieferanten bestätigen.
Nein. Mantel-Kern ist eine Zweikomponenten-Architektur. Zu den Bikomponenten gehören auch Nebeneinander-, Insel-im-Meer- und Segmentierte-Kuchen-Strukturen. Die Unterscheidung ist wichtig, weil jede Architektur ein anderes Problem löst: Bindung, Kräuselung, Mikrofilamentbildung oder Festigkeit.
Beides, aber aus unterschiedlichen Gründen. Der Schmelzpunkt legt die Aktivierungstemperatur und das Risiko für in der Nähe befindliche wärmeempfindliche Materialien fest. Das Mantelverhältnis legt fest, wie viel Klebstoff verfügbar ist und wie viel Kern für die Festigkeit übrig bleibt. Ein niedriger Schmelzpunkt kann eine zu dünne oder schlecht verteilte Mantelschicht nicht ausgleichen.
Ja, es gibt Konstruktionen auf Basis von PLA, PBS oder anderen biologisch abbaubaren Polymeren, aber „biobasiert“, „biologisch abbaubar“ und „kompostierbar“ sind keine Synonyme. Fragen Sie nach dem Prüfstandard, der Entsorgungsumgebung und der zertifizierten Qualität, anstatt eine allgemeine Aussage zu akzeptieren.
Beginnen Sie mit Denier, Zähigkeit, Dehnung, Kräuselung und beenden Sie den Vorgang. Fügen Sie DSC- und Querschnittsprüfungen hinzu, wenn es sich bei der Charge um eine kritische Klebelinie handelt. Bewahren Sie eine Rückstellprobe auf und notieren Sie die Linienbedingungen, die beim ersten erfolgreichen Versuch angewendet wurden. Diese Aufzeichnung ist nützlicher als ein Zertifikat allein, wenn sich ein zukünftiges Los anders verhält.
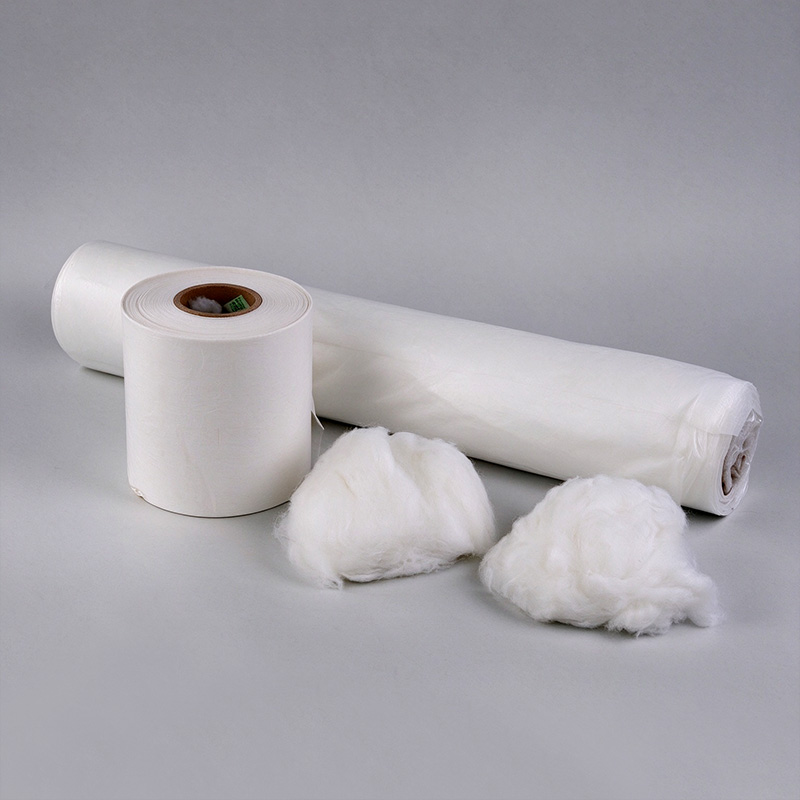
Hergestellt aus PBS (Polybutylensuccinat), vollständig biologisch abbaubar. Eigenschaften: 1. Heimkompostierbar...
MEHR LESEN
Es wird aus Bio-Base-PLA gemacht, vollständig biologisch abbaubar Besonderheit: 1. Industriekompostprod...
MEHR LESEN
Es wird aus Polyester hergestellt, wir können das feinste Garn speziell produzieren. Besonderheit: 1. D...
MEHR LESENWenn Sie ECDP mit kationisch färbbarem Polyester vergleichen, beginnen Sie mit dieser Schlussfolgerung: ECDP ist normalerweise keine separate Faserfamilie...
Lesen Sie MoreEin Verarbeiter, der zwei Angebote für Polyethylengarn vergleicht, findet auf beiden Datenblättern oft die gleichen Versprechen: geringe Feuchtigkeitsaufn...
Lesen Sie MoreEin Käufer von Arbeitskleidung wäscht ein ESD-Shirt 25 Mal, testet es erneut und stellt fest, dass der Oberflächenwiderstand von etwa 10^8 auf 10^12 Ohm/Q...
Lesen Sie MoreBitte füllen Sie das folgende Formular aus und unser Team wird Sie so schnell wie möglich kontaktieren.
Addres: Nr. 66 Qiaogang Road, Haian, Nantong City, Provinz Jiangsu, China
E-mail: admin@gcfiber.com
Copyright © GC Faser All Rights Reserved.
